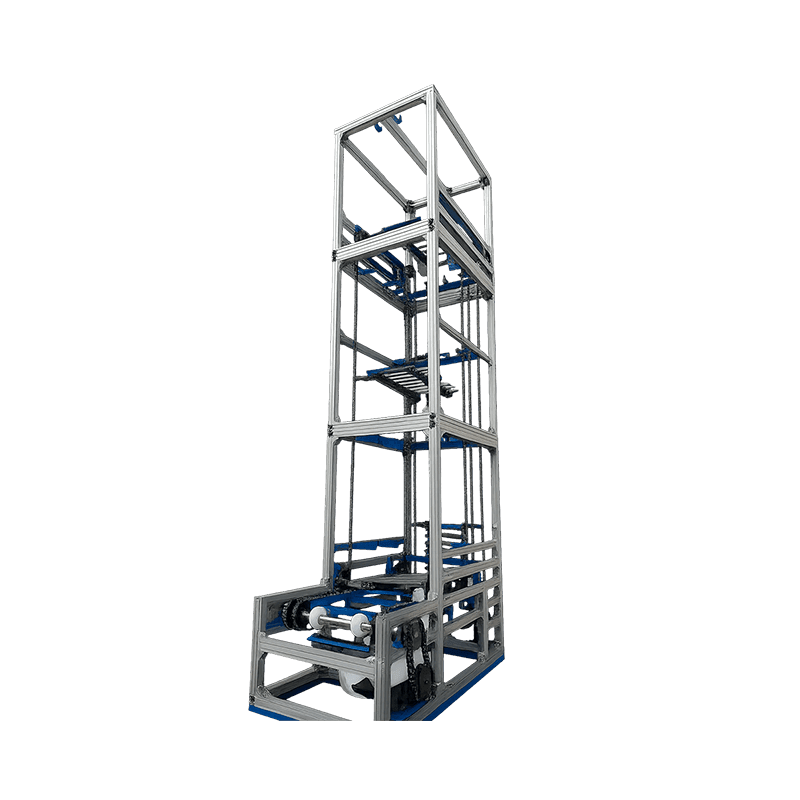
Die Rolle des Vertikalförderers: Lösung für den kontinuierlichen Transport zwischen Etagen, nicht als Ersatz für den horizontalen Transport
Der Nutzen eines Vertikalförderers liegt oft nicht darin, "Güter nach oben zu befördern", sondern darin, Etagenwechsel, die ursprünglich manuelle Handhabung oder Gabelstapler erforderten, in miteinander verbundene, kontinuierliche Transferknotenpunkte umzuwandeln. In Lagern und Fabriken wirken sich Wartezeiten, Warteschlangen und sekundäre Handhabungsschritte zwischen den Etagen oft stärker auf die Taktzeit und die organisatorischen Kosten aus als die horizontale Entfernung. Ein Vertikalförderer schließt diese Lücke durch seine "vertikale Transportkapazität".
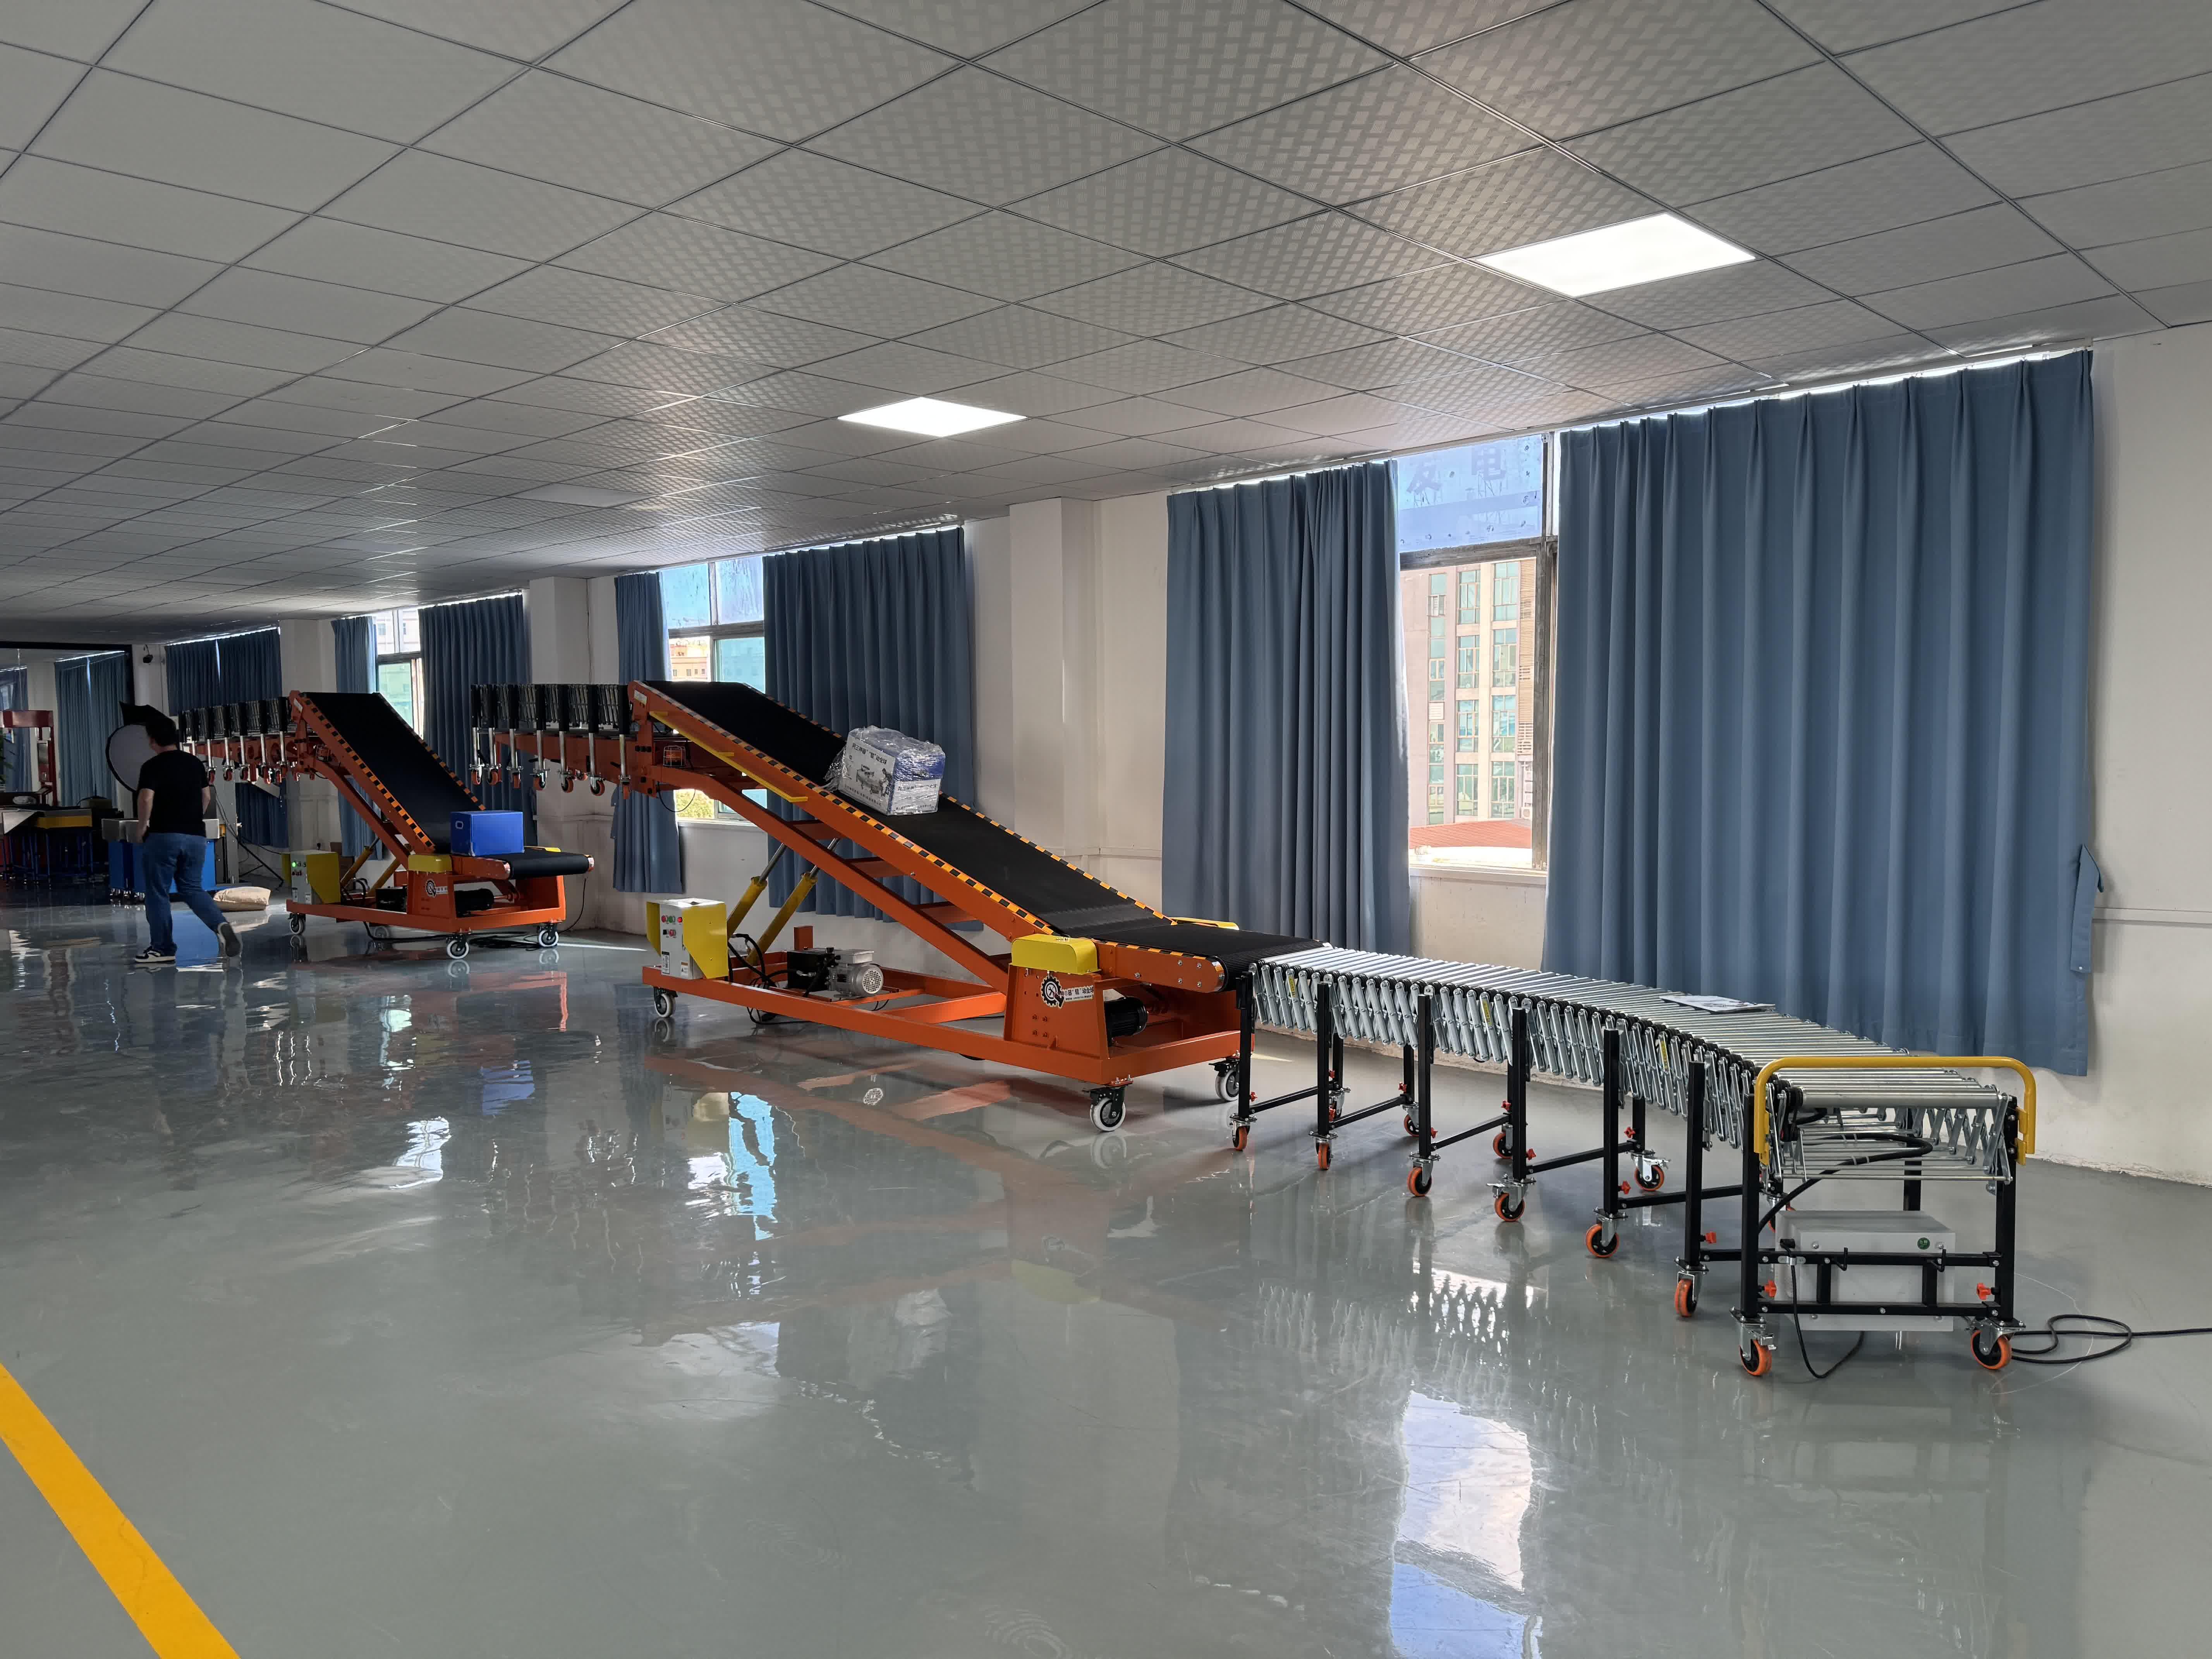
Auch ein Vertikalförderer hat klare Grenzen: Er eignet sich nicht für den horizontalen Transport über große Entfernungen. Der gängigste Ansatz besteht darin, vor- und nachgeschaltet Rollen- oder Kufenförderer einzusetzen, um den Takt zu organisieren, sodass sich der Vertikalförderer auf den Transfer von Etage zu Etage konzentrieren kann. Bei der Planung der Hauptförderstrecke zwischen den Etagen kombiniert man in der Regel einen Vertikalförderer mit einem angetriebenen Rollenförderer, einem Schwerkraft-Rollenförderer und weiteren Anlagen, um eine stabile "horizontal – vertikal – horizontal"-Route zu bilden. Beispielsweise kann der Taktabschnitt von der Be- und Entladeöffnung bis zum Einlauf des Vertikalförderers wie folgt aussehen: Angetriebenes Rollenförderband und Schwerkraft-Rollenförderer für die Anpassungsunterschiede.
und Hydraulischer Förderer Im Vergleich zu dieser Art von hydraulischen Hebe- und Neigungsverstellvorrichtungen sollte die Entscheidung anhand der Kriterien "kontinuierlicher Betrieb und Stabilität der Verbindung zwischen mehreren Etagen" getroffen werden: Wenn ein Haupttakt zwischen den Etagen erforderlich ist und die vor- und nachgelagerten Prozesse kontinuierlich miteinander verbunden bleiben sollen, gleicht ein vertikaler Förderer eher einem stabilen vertikalen Kanal; Wenn hingegen die Anpassung an Höhenunterschiede, das Heben zwischen Be- und Entladeöffnungen und Fahrzeugladeböden oder Neigungsübergänge im Vordergrund stehen, sind hydraulische Förderanlagen oft flexibler, und beide Lösungen ergänzen sich häufig innerhalb eines Systems.
Bei der Ladungskompatibilität stehen Stabilität und Kontrollierbarkeit an erster Stelle. Herkömmliche Kartons, Platten und ähnliche Gegenstände lassen sich leichter und reibungsloser be- und entladen. Wenn die Ladung leicht rollt, einen instabilen Schwerpunkt hat, eine unregelmäßige Form aufweist oder in einer weichen Verpackung mit stark variierenden Bodenreibungsbedingungen verpackt ist, müssen Führung, Schutz sowie die Schnittstelle zu vor- und nachgeschalteten Anlagen bereits im Vorfeld als Auswahlkriterien berücksichtigt werden, anstatt diese erst nach der Installation vor Ort mühsam anzupassen.
Vertikalförderer vom Typ C und Typ Z: Die Entscheidung anhand der Ein- und Auslaufrichtung sowie der Platzverhältnisse vor Ort
Der direkteste Weg, vertikale Förderer vom Typ C und vom Typ Z voneinander zu unterscheiden, ist die relative Position von Einlauf und Auslauf. Wenn Sie den Einlauf und den Auslauf auf derselben Seite haben möchten, Wert auf eine kompakte Anordnung legen und die Verbindung zwischen vorgelagertem Förderer und nachgelagertem Förderer so gerade wie möglich halten wollen, lässt sich der C-Typ in der Regel leichter in einen kontinuierlichen Takt integrieren. Wenn Sie die vor- und nachgelagerten Wege voneinander trennen, Kreuzungsstörungen reduzieren oder Fußgänger- bzw. Fahrgassen von der Hauptförderlinie isolieren möchten, eignet sich der Z-Typ oft besser für die Wegplanung.
Die vor Ort vorhandenen Gänge und Sicherheitsabstände entscheiden oft darüber, ob eine bestimmte Konstruktion umgesetzt werden kann. Die Position der Bodenöffnungen, Türöffnungen und Geländer, das Stützenraster sowie der Abstand zwischen den Anlagen können dazu führen, dass eine Konstruktion auf dem Papier zwar machbar erscheint, im tatsächlichen Verkehrsfluss jedoch leicht zu Engpässen und Kreuzungen führt. In solchen Fällen erleichtert die Z-Konstruktion durch die Versetzung der vertikalen und horizontalen Abschnitte die Freihaltung von Wegen für Personal sowie für Gabelstapler und Handwagen.
Wenn Ihr System an eine Rollenbahn angeschlossen werden muss, kommt es nicht nur darauf an, es einfach "anzuschließen", sondern darauf, ob die Ein- und Auslaufbereiche über ausreichend Puffer- und Zentrierungsraum verfügen. Je klarer die Anbindungsmethode ist, desto besser lassen sich Staus, Rückstau und manuelle Eingriffe reduzieren, sodass der Vorteil des Vertikalförderers – der kontinuierliche Betrieb – nicht durch Wartezeiten am Einlauf und Ansammlungen am Auslauf zunichte gemacht wird. Gängige Lösungen für die Anbindung an Rollenbahnen können näher untersucht werden. Rollenförderer mit Keilriemenantrieb oder Rollenförderer mit O-Riemenantrieb hinsichtlich der Unterschiede bei Takt und Ladungskompatibilität.
Zudem sehen sich viele Nutzer später mit Anforderungen wie Anpassungen der Etagenfunktionen, Änderungen der Strömungswege oder sogar dem Hinzufügen neuer Etagen konfrontiert. Zu diesem Zeitpunkt sollte die "Schwierigkeit zukünftiger Änderungen" bereits im Voraus in die Entscheidung einbezogen werden. Die Wahl zwischen C- und Z-Typ-Konstruktionen wirkt sich direkt auf den Umfang der Änderungen aus, darauf, wie einfach Ausfallzeiten zu planen sind, und darauf, ob Anpassungen ohne wesentliche Überarbeitung der umgebenden Schutzvorrichtungen und der Isolationsanordnung durchgeführt werden können.
Wenn Sie die Bauform im Wesentlichen bestätigt haben, können Sie auch direkt nach Modellgruppen weiterfiltern. Wenn Sie beispielsweise eine kompakte, auf derselben Seite liegende Ein- und Auslaufseite bevorzugen, Vertikalförderer vom Typ C, 50 kg/m, Vertikalförderer vom Typ C, 100 kg/m und für 50 kg/m Vertikalförderer vom Typ Z, Vertikalförderer vom Typ Z, 100 kg/m.
Kombination mit Be- und Entladefördersystemen: So schaffen Sie einen durchgängigen Transportweg vom LKW bis zum Lagerboden
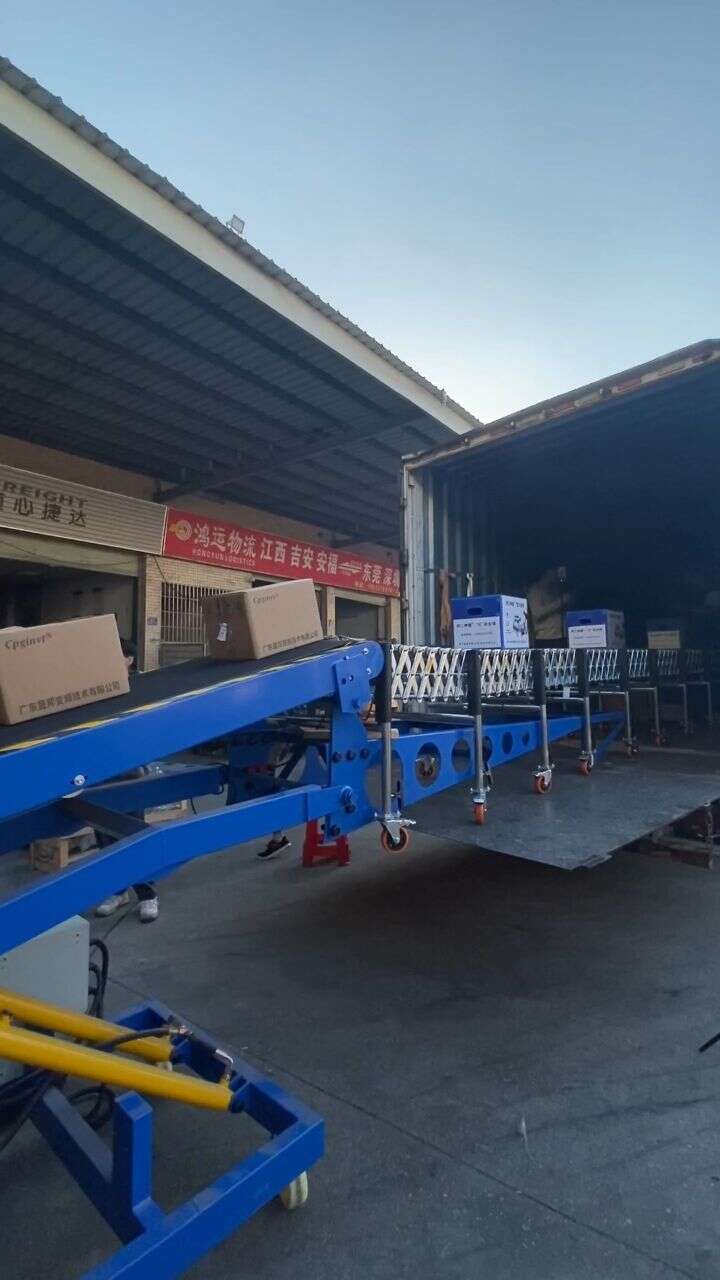
Aus systemtechnischer Sicht geht es bei der reibungslosen Abwicklung des Ablaufs "LKW – Be- und Entladeöffnung – Lagerinneres – Boden" nicht darum, die Leistung einzelner Maschinen zu addieren, sondern darum, die Arbeitsteilung und den Takt der einzelnen Abschnitte aufeinander abzustimmen. Ein typischer Ablauf lässt sich nach Funktionen unterteilen: Der Fahrzeuganschlussbereich leitet die Ladung stabil aus dem LKW heraus; der Höhenausgleichsbereich gleicht den Höhenunterschied aus; der horizontale Förderbereich legt den Takt fest; der vertikale Förderer vollzieht den Transfer zwischen den Etagen; und der horizontale Abschnitt auf jeder Etage befördert die Ladung anschließend zur Sortierung, Zwischenlagerung oder zu den Arbeitsplätzen.
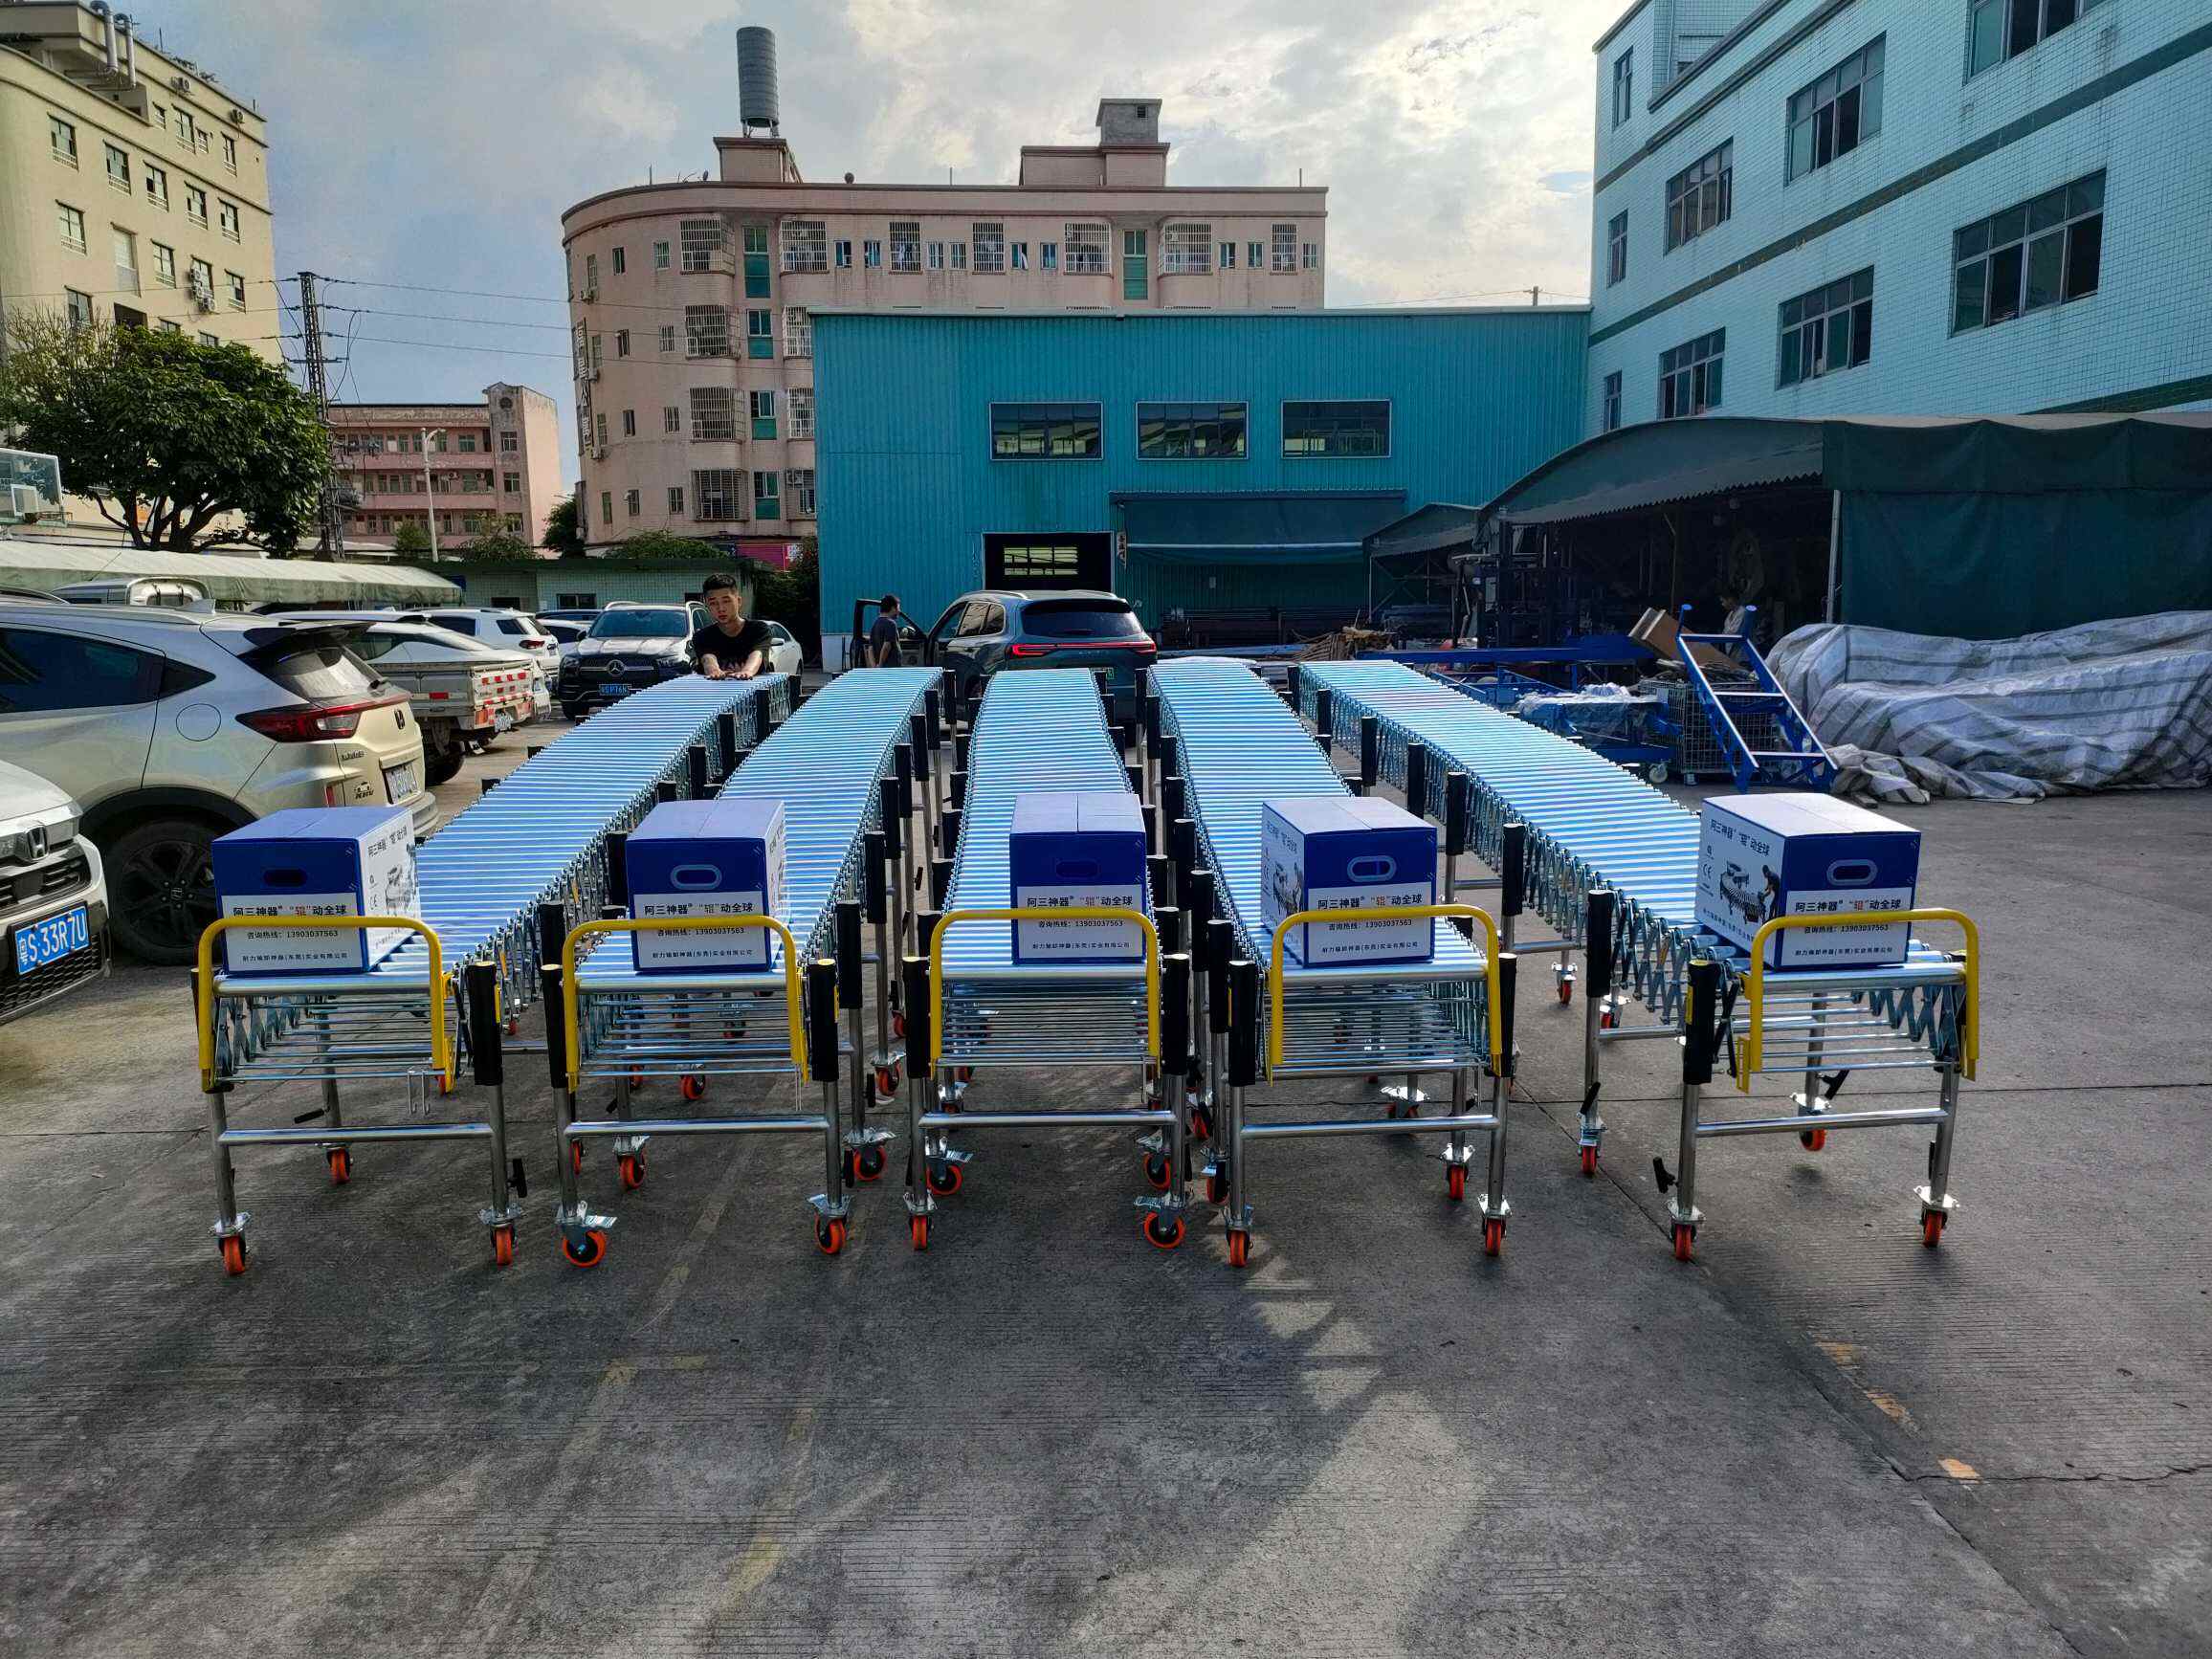
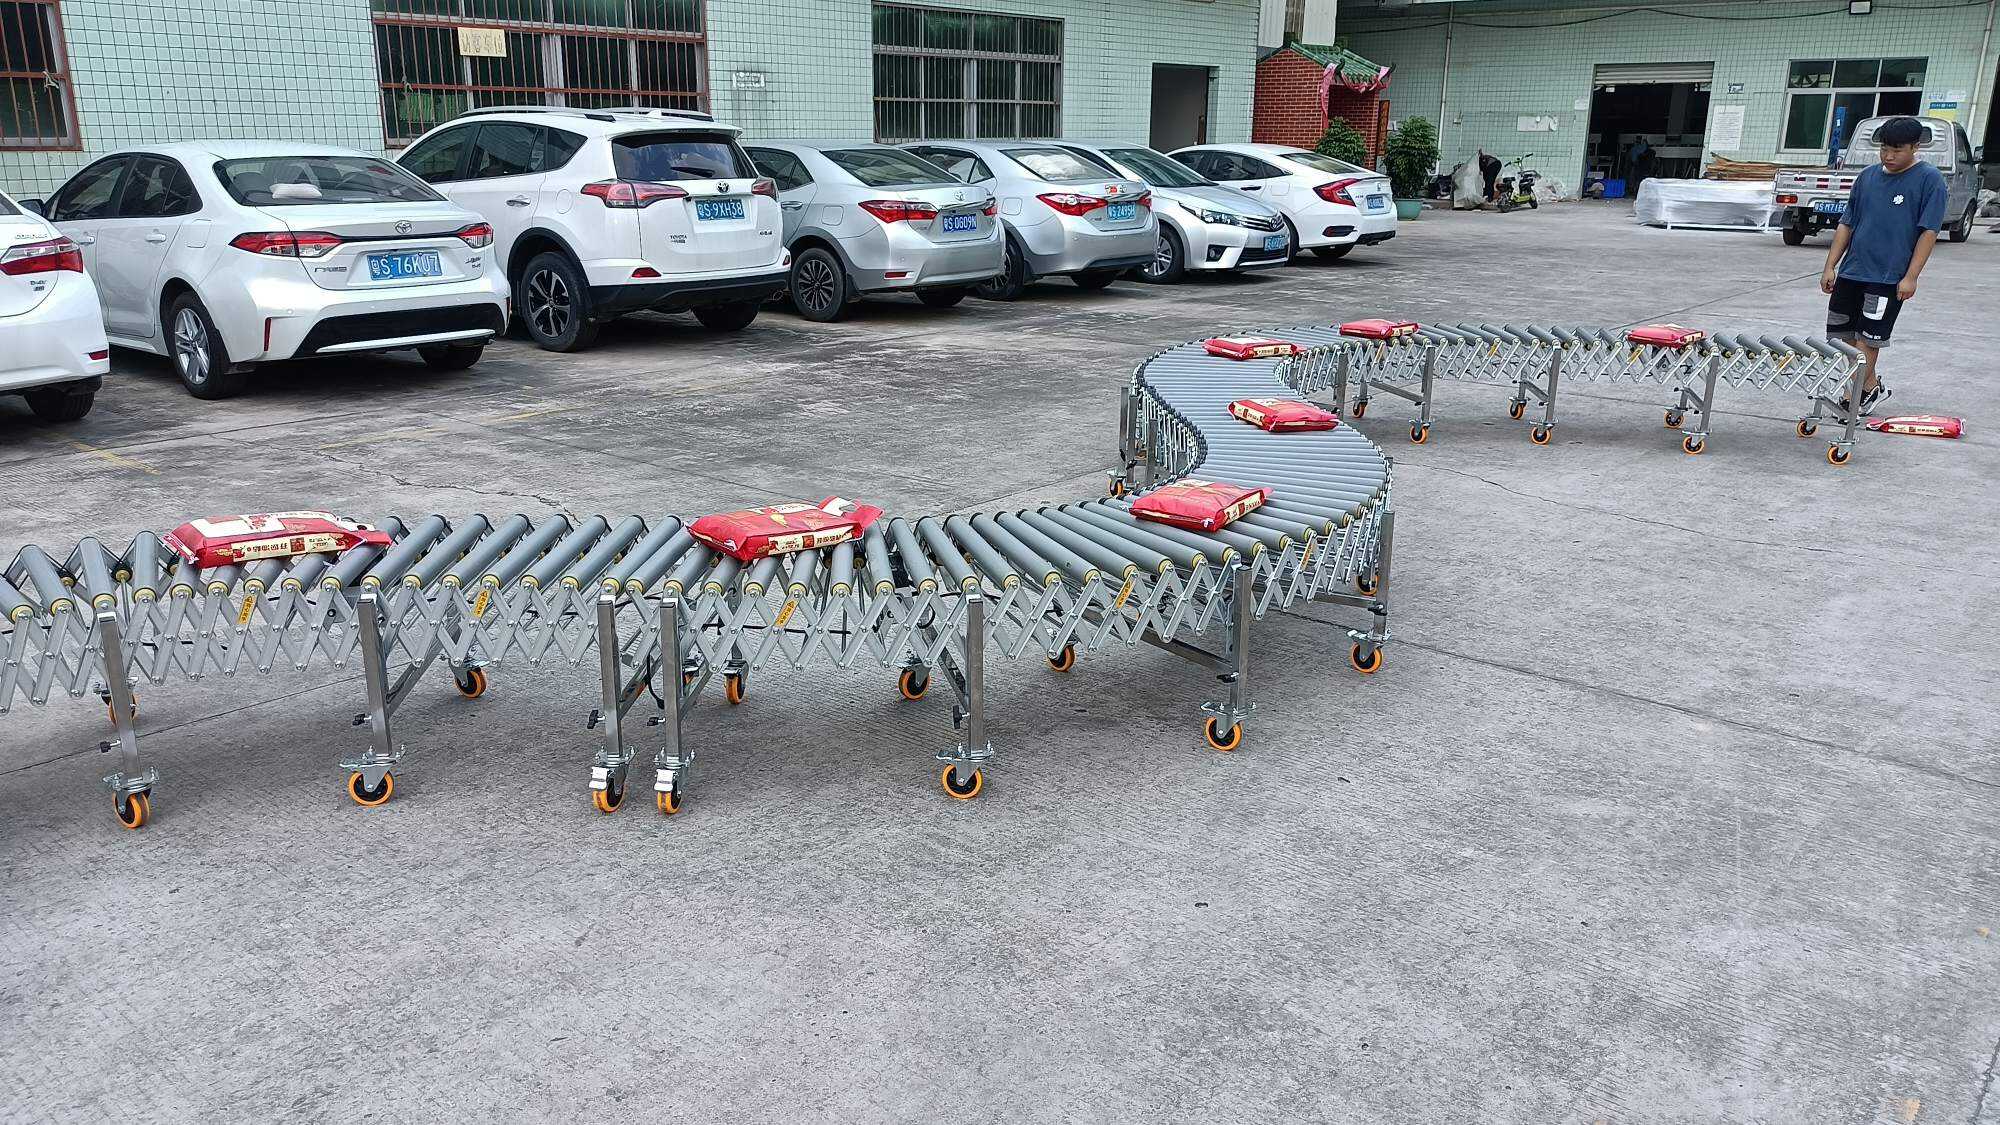
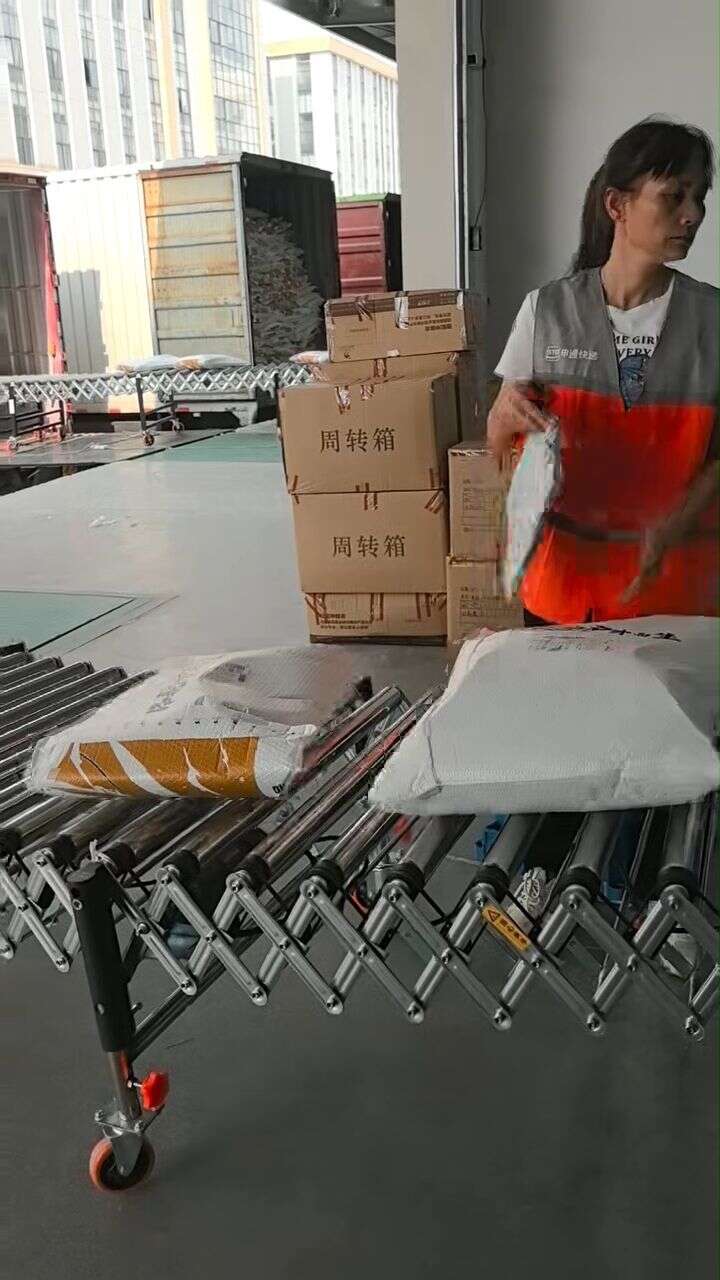
Die Entfernung zur Be- und Entladeöffnung sowie der Takt bestimmen in der Regel, ob der horizontale Transport eher auf einen motorisierten Betrieb oder auf eine manuelle Organisation ausgerichtet ist. Bei großen Entfernungen oder wenn ein kontinuierlicher Takt erforderlich ist, erleichtern angetriebene Rollen das Erreichen von "Kontinuität". Ist die Entfernung gering, wird häufig manuell geschoben oder sind vorübergehende Umleitungen üblich, kann ein leichter zu organisierender Übergangsabschnitt zur Verbindung genutzt werden, wie zum Beispiel Schwerkraft-Skate-Radförderer was bei temporären Verbindungen und einer flexiblen Anordnung mehr Vorteile bietet.
Ein vertikaler Förderer muss vor und hinter sich über "steuerbare Übergangsbereiche" verfügen. Der Einlauf muss in der Lage sein, Schwankungen aus dem vorgelagerten Bereich auszugleichen, und der Auslauf muss stabil in den nachgelagerten Takt übergehen können. Andernfalls gilt: Je kontinuierlicher der Vertikalförderer arbeitet, desto wahrscheinlicher ist es, dass er Schwankungen aus dem vorgelagerten Bereich verstärkt und zu Staus am Einlauf oder Überlastungen am Auslauf führt, was letztendlich häufige manuelle Eingriffe zur Folge hat. Auf der LKW-Beladeseite können Sie, wenn Sie Schwankungen im Fahrzeuginneren so weit wie möglich ausgleichen möchten, folgende Maßnahmen kombinieren: Teleskopförderer um eine stabilere Fahrzeugschnittstelle zu schaffen und anschließend den Takt an den horizontalen Abschnitt und das vertikale Förderband weiterzugeben.
In Szenarien mit mehreren Produkten oder mehreren Schichten sind Unterschiede bei den Kartontypen, dringende Nachbestellungen und Routenänderungen an der Tagesordnung. Die Anlage muss nutzbaren Platz für Umgehungen, Zwischenlagerung oder Umleitungen reservieren, um Störungen der Hauptroute so gering wie möglich zu halten. Eine gute Lösung ist nicht eine, bei der "nie Probleme auftreten", sondern eine, die die Auswirkungen von Problemen auf einen beherrschbaren Bereich beschränkt, wenn sie auftreten.
Typische Anwendungsbereiche: Beladung von Lagern im zweiten Stock, bodengleiche Förderung von Platten und Kisten sowie der Transport zwischen verschiedenen Lagerebenen
Bei der Beladung eines Lagers im zweiten Stock kommt es oft nicht darauf an, ob ein Heben möglich ist, sondern darauf, ob die Anlieferungsrate im Erdgeschoss für ein- und ausgehende Be- und Entladungen mit der Aufnahmekapazität im zweiten Stock übereinstimmt. Wenn eingehende Materialien aus vorgelagerten Bereichen zu schnell oder zu langsam eintreffen oder wenn die Wareneingangsabwicklung im zweiten Stock zwischen Stau und Unterbrechung wechselt, kommt es am Ein- und Ausgang des Vertikalförderers eher zu Wartezeiten und manuellen Eingriffen. In solchen Szenarien fungiert der Vertikalförderer eher als "Knotenpunkt des Etagen-Backbones" denn als eigenständige Hebevorrichtung.
Beim Transport von Brettern über mehrere Etagen sollten vor allem die Körperhaltung und die Vermeidung von Sturzgefahren im Vordergrund stehen. Beim Heben sowie beim Ein- und Auslauf sind eine stabile Führung, die Ausrichtungsgenauigkeit und der Kantenschutz der Bretter in der Regel wichtiger als das Heben selbst, wenn es darum geht, einen reibungslosen Tagesbetrieb zu gewährleisten. Wenn Sie sehen möchten, wie Bretter in der Praxis über mehrere Etagen transportiert werden, können Sie sich den Fall ansehen Beispiel für einen vertikalen Förderer in einem Lager, der Bleche in den zweiten Stock befördert um die Logik der Plattenhandhabung im Übergangsbereich und an der Bodenöffnung zu verstehen.
Beim Transport von Kartons auf Bodenhöhe liegt der Schwerpunkt eher auf der Verkehrsführung im Dauerbetrieb. Die Bewegungswege von Personal und Handwagen, die Einrichtung von vorübergehenden Umleitungsstellen sowie die Anordnung von Pufferabschnitten wirken sich direkt auf das Staurisiko und die Effizienz der Abwicklung vor Ort aus. Wenn Kartons von der Be- und Entladeöffnung in die Hauptlinie gelangen sollen, ist es ebenfalls üblich, zunächst eine Rollenbahn zur Rhythmusregelung einzusetzen und die Kartons anschließend an den Vertikalförderer für den Transfer zwischen den Etagen zu übergeben.
Bei der Integration von mehrstöckigen Lagern wird in der Regel der Vertikalförderer als verbindendes Rückgrat zwischen den Etagen eingesetzt; ob das System jedoch reibungslos und kontrollierbar funktioniert, hängt jedoch stärker davon ab, wie die Umleitung und die Zwischenlagerung innerhalb der einzelnen Etagen organisiert sind, als davon, lediglich eine höhere Hubkapazität anzustreben. Mit anderen Worten: Der Vertikalförderer ist dafür zuständig, die Waren auf die "richtige Etage" zu befördern, während der Rhythmus, die Zusammenführung und die Verteilung innerhalb der einzelnen Etagen darüber entscheiden, ob der Gesamtdurchsatz stabil ist.
Wichtige Betriebsbedingungen, die zu besprechen sind: Art der Ladung, Be- und Entladerhythmus, Platzverhältnisse vor Ort und Sicherheitsabstände
Bei der Planung einer vertikalen Förderlösung empfiehlt es sich, zunächst zu klären, ob die Ladung stabil befördert werden kann. Ob Kartons in weicher Verpackung anfällig für Verformungen sind, ob die Bodenfläche eben ist, ob Klebeband und Folie leicht hängenbleiben oder reiben können; ob Platten zum Verrutschen neigen, ob die Kanten geschützt werden müssen und ob die Oberfläche kratzempfindlich ist – diese Informationen beeinflussen direkt die Konstruktionsprioritäten für Führungs-, Schutz- und Übergabebereiche und bestimmen zudem, ob eine C- oder eine Z-förmige Anordnung besser geeignet ist.
Am besten lässt sich der Rhythmus in betrieblicher Hinsicht beschreiben: Konzentriert sich der Wareneingang auf Spitzenzeiten, gibt es zeitweise Leerlaufphasen und sind kurze Wartezeiten zulässig? Vertikale Förderer eignen sich gut für den Dauerbetrieb, doch ihre Vorteile kommen erst bei einer stabilen Abstimmung mit den vor- und nachgelagerten Bereichen voll zur Geltung. Wenn Sie mit starken Schwankungen rechnen, sollten Sie sich eher auf die Organisation von Puffern und die Rhythmusglättung am Ein- und Ausgang konzentrieren, anstatt zu erwarten, dass der Vertikalförderer die Schwankungen von selbst "auffängt".
Im Abschnitt "Übergabe" sollte klar beschrieben werden, „wie das Material hereinkommt und wie es hinausgeht“. Ob im vorgelagerten Bereich manuelles Schieben oder motorisierte Förderung stattfindet, ob eine Abzweigung oder Zusammenführung erfolgt und ob am Übergabepunkt eine Pufferung erforderlich ist – all dies bestimmt, ob der Einlauf besser für den Einsatz von angetriebenen Rollenbahnen zur Rhythmusbildung oder für den Einsatz von nicht angetriebenen Rollen und Riemenscheiben für einen flexiblen Übergang geeignet ist. Ebenso beeinflusst die Frage, ob der Auslauf direkt zu einem Arbeitsplatz, in einen Zwischenlagerbereich oder in die nächste Hauptlinie führt, Ihre Entscheidung hinsichtlich der Konstruktion und der Anordnung.
Platzbeschränkungen betreffen nicht nur die Grundfläche. Die Lage der Bodenöffnungen, Türöffnungen/Geländer, Fußgängerwege und Gabelstaplerwege bestimmen die Machbarkeit von C- oder Z-förmigen Anordnungen sowie die Anordnung von Zäunen, Geländern und Abtrennungen. In manchen Fällen wirkt sich die Kombination aus Neigungsausgleichsabschnitten und Be- und Entladebereichen wiederum auf die optimale Platzierung des Vertikalförderers aus, wie beispielsweise bei Mittlerer Hydraulikförderer die Koordinationsbeziehung bei dieser Art von Ausrüstung.
Vergleich von Herstellern und Lösungen: Dabei sollten Stabilität, konstruktive Zuverlässigkeit und die spätere Wartungsfreundlichkeit stärker berücksichtigt werden
Beim Vergleich verschiedener Hersteller und Lösungen für Vertikalförderer sollte die Stabilität auf "Systemebene" betrachtet werden. Neben dem Vertikalförderer selbst kommt es vor allem darauf an, ob die Integration in die vor- und nachgelagerten Fördersysteme reibungslos funktioniert, ob die Pufferung angemessen ist und ob Rhythmusschwankungen zu Staus und häufigen manuellen Eingriffen führen. In vielen Fällen liegt die Instabilität eines Systems nicht daran, dass dem Hubmechanismus "die Leistung fehlt", sondern daran, dass der Kettenrhythmus nicht in einen nachhaltigen Betriebsmodus organisiert wurde.
Die strukturelle Zuverlässigkeit muss sich in den Risikopunkten von Szenarien für den Dauerbetrieb widerspiegeln. Ob die Konstruktion der tragenden Struktur und des Hebemechanismus auf langfristige Stabilität ausgelegt ist und ob ausreichende Sicherheitsreserven und Schutzmaßnahmen für unvorhersehbare Ladungen und schwankende Arbeitsrhythmen vorhanden sind, entscheidet unmittelbar darüber, ob das System auch bei Änderungen der Verpackung, Schichtwechseln oder geschäftlichen Schwankungen kontrollierbar bleibt.
Die Wartungsfreundlichkeit bestimmt das Risiko langfristiger Ausfallzeiten. Ob Routineinspektionen einfach durchzuführen sind, ob Verschleißteile zum Austausch eine aufwendige Demontage erfordern und ob das Wartungsfenster überschaubar ist, hat oft einen größeren Einfluss auf die Betriebskosten als die ursprüngliche Konfiguration. Bei mehrstufigen Anlagen verstärkt eine umständliche Wartung das Problem, dass "ein Ausfall die gesamte Hauptleitung beeinträchtigt". Daher sollten bei der Erarbeitung einer Lösung die Wartungszugänglichkeit und die täglichen Betriebsabläufe gemeinsam im selben Plan berücksichtigt werden.
Vorschläge für Erweiterungen und Nachrüstungen sollten ausgehend von "Änderungen der Förderwege" geprüft werden. Ob sich die künftigen Funktionen der Etage ändern könnten, ob sich die Be- und Entladerichtungen verschieben könnten, ob die Integration neuer Anlagen erforderlich ist und ob die Lösung in begrenztem Umfang angepasst werden kann, ohne die Sicherheitsisolierung zu beeinträchtigen – all dies bestimmt Ihre endgültige Entscheidung zwischen C- und Z-förmigen Anordnungen und die Frage, ob im vorgelagerten Bereich Angetriebenes Rollenförderband oder eine flexiblere Übergangsmethode.